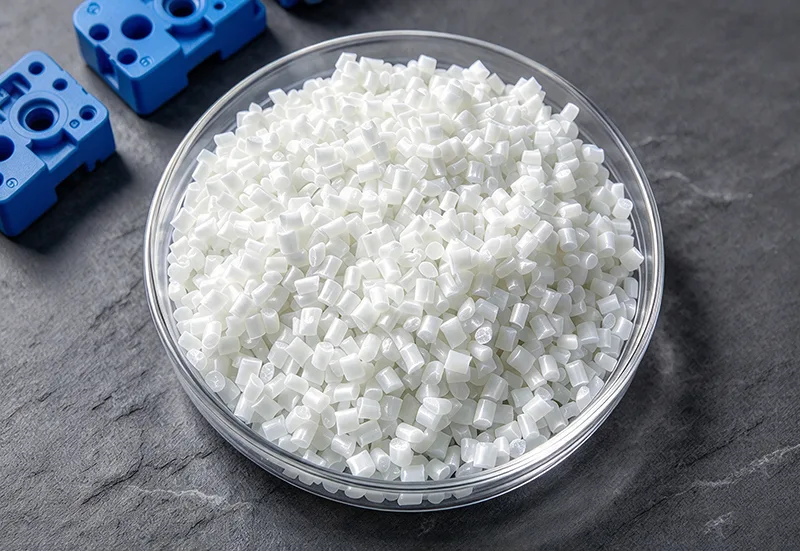
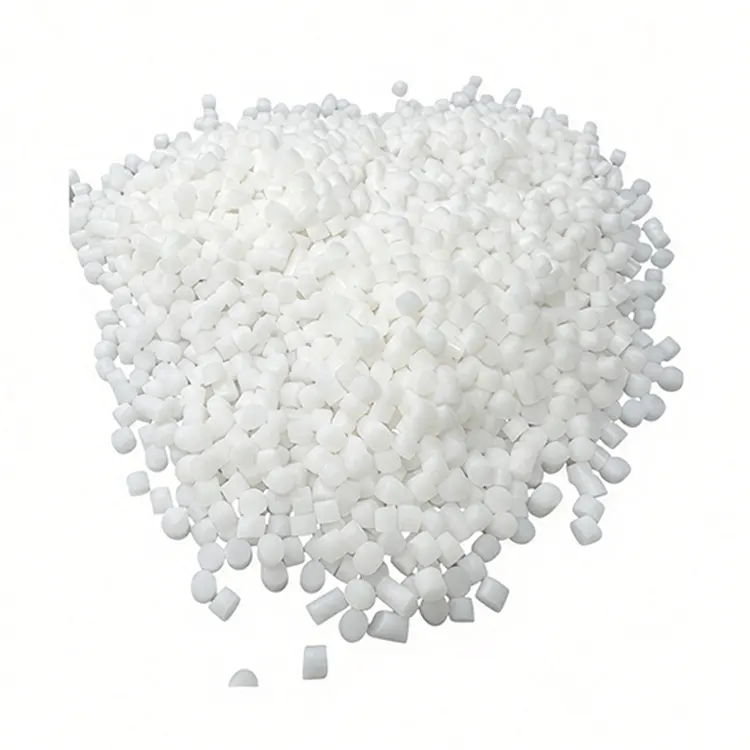
ক্রমাগত উত্পাদন স্থিতিশীলতা প্রধান বিবেচনা যখন Zhongwang B2B প্রসেসর নির্বাচন করতে সাহায্য করেএক্সট্রুশন-গ্রেড পিভিসিপাইপ, প্রোফাইল, শীট বা টিউবিংয়ের জন্য।
পিভিসি এক্সট্রুশন ব্যাচ-ভিত্তিক ইনজেকশন ছাঁচনির্মাণ থেকে পৃথক কারণ উপাদানগুলিকে অবশ্যই প্রক্রিয়াকরণ সরঞ্জামের মধ্য দিয়ে চলতে হবে যখন স্থিতিশীল প্লাস্টিকাইজেশন এবং ডাই আউটপুট বজায় থাকবে।
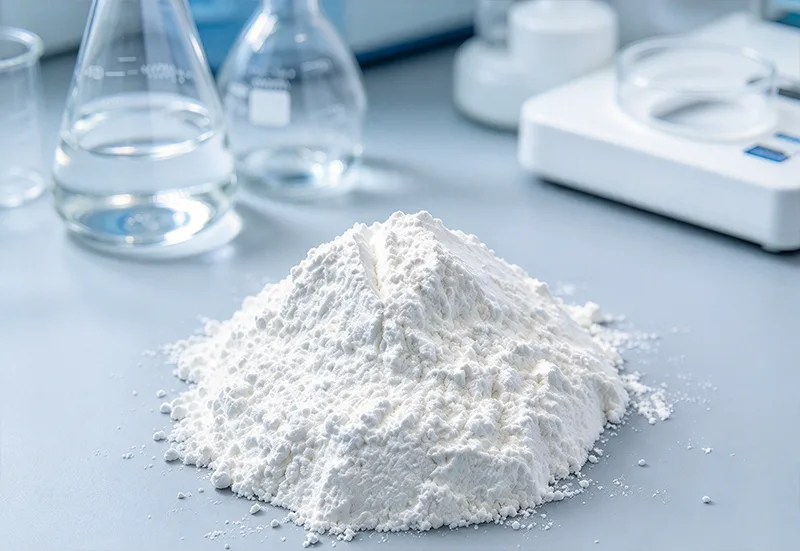
রজন সাধারণত একটি সাদা পাউডার হিসাবে সরবরাহ করা হয় এবং সমাপ্ত পণ্যের প্রয়োজনীয়তা অনুসারে উপযুক্ত স্টেবিলাইজার, লুব্রিকেন্ট, প্রক্রিয়াকরণ সহায়ক, ফিলার, প্লাস্টিকাইজার বা অন্যান্য সংযোজনগুলির সাথে মিশ্রিত করা হয়।
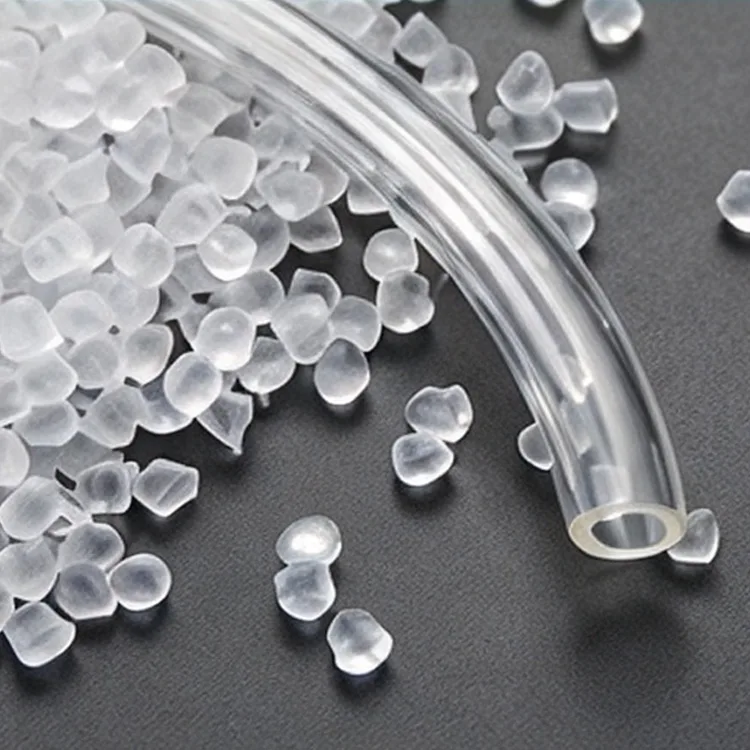
এক্সট্রুশনের সময়, প্রণয়নকৃত উপাদানটি পৌঁছে দেওয়া হয়, উত্তপ্ত করা হয়, প্লাস্টিকাইজ করা হয় এবং ডাইয়ের মাধ্যমে জোরপূর্বক করা হয়। প্রয়োজনীয় ক্রস-সেকশন তৈরি করার জন্য এটি পরবর্তীকালে ঠান্ডা এবং আকার দেওয়া হয়।
এই প্রক্রিয়ায়, রজন গ্রেড এবং ফর্মুলেশন একসাথে কাজ করে। এমনকি একটি উপযুক্ত বেস পলিমারও অগ্রহণযোগ্য ফলাফল আনতে পারে যদি এর ফিউশন আচরণ স্ক্রু ডিজাইন, তাপমাত্রা প্রোফাইল, বা লুব্রিকেশন সিস্টেমের সাথে মেলে না।
পিভিসি এক্সট্রুশনের জন্য ব্যারেলের মধ্য দিয়ে যাওয়ার সময় উপাদানটিকে একটি উপযুক্ত ফিউশন অবস্থায় পৌঁছাতে হবে।
অপর্যাপ্ত ফিউশন দুর্বল যান্ত্রিক বৈশিষ্ট্য বা দুর্বল পৃষ্ঠের চেহারাতে অবদান রাখতে পারে। অত্যধিক তাপীয় এক্সপোজার অবক্ষয় এবং দৃশ্যমান বিবর্ণতা সৃষ্টি করতে পারে।
উপযুক্ত প্রক্রিয়াকরণ শর্ত রজন বৈশিষ্ট্য, গঠন রচনা, স্ক্রু কনফিগারেশন, সরঞ্জাম ক্ষমতা, এবং উদ্দেশ্য আউটপুট উপর নির্ভর করে।
তাই প্রসেসরগুলিকে শুধুমাত্র ব্যারেল তাপমাত্রার উপর নির্ভর না করে প্লাস্টিকাইজেশনকে একটি নিয়ন্ত্রিত উত্পাদন পরিবর্তনশীল হিসাবে বিবেচনা করা উচিত।
K- মান হল PVC রজনকে চিহ্নিত করতে ব্যবহৃত প্রযুক্তিগত সূচকগুলির মধ্যে একটি এবং এটি আণবিক ওজনের সাথে সম্পর্কিত।
বিভিন্ন আণবিক-ওজন রেঞ্জ ফিউশন আচরণ, যান্ত্রিক কর্মক্ষমতা এবং প্রক্রিয়াযোগ্যতাকে প্রভাবিত করতে পারে।
প্রয়োজনীয় K-মানটি পণ্যের বিভাগ, প্রণয়ন এবং প্রক্রিয়াকরণ সরঞ্জাম অনুসারে বেছে নেওয়া উচিত। সরবরাহকৃত পণ্যের তথ্য প্রতিটি এক্সট্রুশন অ্যাপ্লিকেশনের জন্য একটি সর্বজনীন K-মান পরিসীমা স্থাপন করে না।
অভ্যন্তরীণ এবং বাহ্যিক তৈলাক্তকরণ প্রভাবিত করে কিভাবে পিভিসি ফর্মুলেশন এক্সট্রুডারের মধ্য দিয়ে চলে এবং প্রক্রিয়াকরণ পৃষ্ঠের সাথে যোগাযোগ করে।
একটি অনুপযুক্ত লুব্রিকেন্ট ভারসাম্য ফিউশন সময়, প্রক্রিয়াকরণ টর্ক, পৃষ্ঠের গুণমান এবং এক্সট্রুশন স্থায়িত্বকে প্রভাবিত করতে পারে।
রজন থেকে স্বাধীনভাবে মূল্যায়ন না করে প্রকৃত উৎপাদন ট্রায়ালের মাধ্যমে ফর্মুলেশন সমন্বয়গুলি যাচাই করা উচিত।
পিভিসি প্রক্রিয়াকরণের সময় উপযুক্ত তাপ স্থিতিশীলকরণ প্রয়োজন।
অপর্যাপ্ত স্থিতিশীলতা বা অত্যধিক গরমের ফলে বিবর্ণতা এবং ক্ষয় হতে পারে, বিশেষ করে যখন উপাদানটি ব্যারেলে থাকে বা উদ্দেশ্যের চেয়ে বেশি সময় মারা যায়।
প্রক্রিয়াকরণের তাপমাত্রা এবং বসবাসের সময় নির্বাচিত গ্রেড এবং সম্পূর্ণ ফর্মুলেশন অনুযায়ী নিয়ন্ত্রণ করা উচিত।
একটি স্থিতিশীল গলে স্বয়ংক্রিয়ভাবে একটি সমাপ্ত পাইপ বা ধারাবাহিক মাত্রা সহ প্রোফাইল তৈরি করে না।
ডাই ছাড়ার পরে, এক্সট্রুডেটকে অবশ্যই তার ক্রস-সেকশনের জন্য উপযুক্ত সরঞ্জাম ব্যবহার করে ঠান্ডা এবং নিয়ন্ত্রণ করতে হবে।
পাইপ উত্পাদন ভ্যাকুয়াম সাইজিং এবং কুলিং সিস্টেম ব্যবহার করে প্রয়োজনীয় বাইরের ব্যাস, গোলাকারতা এবং প্রাচীরের বেধ স্থাপন করতে পারে।
উপাদান প্রণয়ন, এক্সট্রুশন আউটপুট, হাল-অফ স্পিড, শীতল তাপমাত্রা এবং সাইজিং অবস্থা সবই সমাপ্ত মাত্রাকে প্রভাবিত করে।
পাইপের প্রকৃত প্রয়োগ এবং প্রাসঙ্গিক পণ্যের মান অনুযায়ী যান্ত্রিক এবং চাপ-সম্পর্কিত প্রয়োজনীয়তাগুলি অবশ্যই মূল্যায়ন করা উচিত।
প্রোফাইল এক্সট্রুশন ক্রমাগত উত্পাদন দৈর্ঘ্যের উপর জটিল ক্রস-বিভাগীয় আকারগুলি বজায় রাখে।
অসম কুলিং, অস্থির আউটপুট, বা অনুপযুক্ত ডাই অবস্থার কারণে মোচড়, মাত্রিক পরিবর্তন বা পৃষ্ঠের ত্রুটি হতে পারে।
অনমনীয় প্রোফাইলের জন্য, ফর্মুলেশনের প্রয়োজনীয়তার মধ্যে কঠোরতা, প্রভাব কার্যক্ষমতা, চেহারা এবং আবহাওয়া প্রতিরোধের অন্তর্ভুক্ত থাকতে পারে যেখানে বহিরঙ্গন ব্যবহারের উদ্দেশ্যে করা হয়।
শীট উত্পাদন গলিত বিতরণ, বেধ নিয়ন্ত্রণ, শীতল, এবং পৃষ্ঠ ফিনিস মনোযোগ প্রয়োজন.
নির্বাচিত ফর্মুলেশনটি পণ্যের প্রয়োজনীয় দৃঢ়তা, যান্ত্রিক বৈশিষ্ট্য এবং উদ্দেশ্যমূলক অপারেটিং পরিবেশের জন্য মূল্যায়ন করা উচিত।
নমনীয় পিভিসি এক্সট্রুশন প্রয়োজনীয় স্নিগ্ধতা এবং নমন আচরণ পেতে একটি উপযুক্ত প্লাস্টিকাইজার সিস্টেমকে অন্তর্ভুক্ত করে।
প্লাস্টিকাইজার নির্বাচন নমনীয়তা, তাপীয় আচরণ এবং উদ্দেশ্যযুক্ত প্রয়োগের সাথে সামঞ্জস্যকে প্রভাবিত করে।
সমাপ্ত পণ্যটি প্রাসঙ্গিক যান্ত্রিক, রাসায়নিক এবং নিয়ন্ত্রক প্রয়োজনীয়তার জন্য পরীক্ষা করা উচিত।
| আইটেম | রেফারেন্স তথ্য |
|---|---|
| পণ্যের নাম | এক্সট্রুশন-গ্রেড পিভিসি |
| ব্র্যান্ড | ঝংওয়াং |
| পলিমার | পলিভিনাইল ক্লোরাইড |
| উপাদান ফর্ম | সাদা রজন পাউডার |
| প্রাথমিক প্রক্রিয়াকরণ পদ্ধতি | ক্রমাগত এক্সট্রুশন |
| কে-মান | গ্রেড-নির্ভর |
| আপাত ঘনত্ব | গ্রেড-নির্ভর |
| ফিউশন বৈশিষ্ট্য | গ্রেড- এবং ফর্মুলেশন-নির্ভর |
| মেল্ট প্রসেসিং আচরণ | গ্রেড- এবং ফর্মুলেশন-নির্ভর |
| কঠোরতা | গঠন-নির্ভর |
| যান্ত্রিক বৈশিষ্ট্য | গ্রেড- এবং ফর্মুলেশন-নির্ভর |
| তাপীয় স্থিতিশীলতা | গঠন-নির্ভর |
| নমনীয়তা | গঠন-নির্ভর |
| সমাপ্ত পণ্য রঙ | গঠন-নির্ভর |
| প্যাকেজিং | স্ট্যান্ডার্ড রজন প্যাকেজিং |
| উপলব্ধ নথি | TDS, COA এবং প্রযোজ্য পণ্যের স্পেসিফিকেশন |
পৃষ্ঠের ত্রুটিগুলি অনুপযুক্ত ফিউশন, অত্যধিক বা অপর্যাপ্ত তৈলাক্তকরণ, গলে যাওয়া অস্থিরতা, মৃত দূষণ, বা ভুল প্রক্রিয়াকরণ তাপমাত্রার ফলে হতে পারে।
বেস রজন পরিবর্তন করার আগে, প্রসেসরদের উপাদান গঠন, ডাই অবস্থা, তাপমাত্রা প্রোফাইল এবং লাইনের স্থায়িত্ব পর্যালোচনা করা উচিত।
হলুদ বা অন্যান্য অপ্রত্যাশিত রঙের পরিবর্তন তাপীয় অবক্ষয় বা স্টেবিলাইজার সিস্টেমের সমস্যা নির্দেশ করতে পারে।
উপাদান বাসস্থান সময়, ব্যারেল তাপমাত্রা, ডাই তাপমাত্রা, এবং গঠন স্থায়িত্ব তদন্ত করা উচিত.
পাইপ বা টিউব পুরুত্বের পরিবর্তনগুলি অস্থির এক্সট্রুশন আউটপুট, ডাই সেন্টারিং, হাল-অফ স্পিড বা শীতল অবস্থার সাথে যুক্ত হতে পারে।
উপাদানের প্রক্রিয়াকরণ আচরণ উত্পাদন লাইন যান্ত্রিক সমন্বয় সঙ্গে একসঙ্গে বিবেচনা করা উচিত.
অসম শীতলতা, অনুপযুক্ত আকার, অভ্যন্তরীণ চাপ, বা এক্সট্রুশন গতির তারতম্যের ফলে ওয়ার্পিং হতে পারে।
সমাপ্ত প্রোফাইলগুলি কেবল ডাই ছেড়ে যাওয়ার পরেই নয়, শীতলকরণ এবং মাত্রিক স্থিতিশীলতার পরে পরিদর্শন করা উচিত।
যান্ত্রিক বৈচিত্র্য গ্রেড পরিবর্তন, ফর্মুলেশন অসঙ্গতি, অপর্যাপ্ত ফিউশন, বা উত্পাদন ব্যাচের মধ্যে প্রক্রিয়াকরণ পার্থক্য থেকে উদ্ভূত হতে পারে।
সামঞ্জস্যপূর্ণ উপাদান নির্দিষ্টকরণ এবং উত্পাদন রেকর্ড বজায় রাখা অপ্রত্যাশিত ফলাফলের কারণ সনাক্ত করতে সাহায্য করে।
| ফ্যাক্টর | অনমনীয় পিভিসি এক্সট্রুশন | নমনীয় পিভিসি এক্সট্রুশন |
|---|---|---|
| সাধারণ পণ্য | পাইপ, উইন্ডো প্রোফাইল, অনমনীয় শীট, নির্মাণ উপাদান | নমনীয় টিউবিং, প্রতিরক্ষামূলক হাতা, সিলিং স্ট্রিপ, তারের আবরণ |
| প্লাস্টিকাইজার ব্যবহার | সীমিত বা কোনটি নয়, ফর্মুলেশনের উপর নির্ভর করে | নির্বাচিত প্লাস্টিকাইজার সিস্টেম |
| প্রাথমিক সম্পত্তি ফোকাস | অনমনীয়তা, প্রভাব আচরণ, মাত্রিক স্থায়িত্ব | নমনীয়তা, নমন আচরণ, অ্যাপ্লিকেশন-নির্দিষ্ট যান্ত্রিক বৈশিষ্ট্য |
| প্রক্রিয়াকরণ বিবেচনা | ফিউশন, প্রোফাইল জ্যামিতি, কুলিং, সাইজিং | প্লাস্টিকাইজেশন, এক্সট্রুশন স্থায়িত্ব, স্নিগ্ধতা, শীতলতা |
Zhejiang Zhongwang International Trade Co., Ltd. ইউইয়াও চায়না প্লাস্টিক সিটির মধ্যে কাজ করে, একটি প্রধান প্লাস্টিক কাঁচামাল ব্যবসায়িক অবস্থান যা আঞ্চলিক গুদামজাতকরণ এবং লজিস্টিক সংস্থান দ্বারা সমর্থিত।
জন্যএক্সট্রুশন-গ্রেড পিভিসিক্রয়, ক্রেতাদের পণ্যের বিভাগ, পছন্দের রজন গ্রেড বা কে-মান, স্ক্রু কনফিগারেশন, অনমনীয় বা নমনীয় ফর্মুলেশন প্রয়োজনীয়তা, লাইন আউটপুট এবং সমাপ্ত পণ্যের স্পেসিফিকেশন প্রদান করা উচিত।
যেখানে একটি বিদ্যমান এক্সট্রুশন লাইন সমস্যার সম্মুখীন হচ্ছে, বিশদ বিবরণ যেমন ফিউশন আচরণ, পৃষ্ঠের ত্রুটি, মাত্রিক প্রকরণ, এবং প্রক্রিয়াকরণ শর্তগুলি উপাদান আলোচনাকে গাইড করতে সহায়তা করতে পারে।
নির্বাচিত গ্রেডটি তার প্রযুক্তিগত ডেটা শীট এবং বিশ্লেষণের শংসাপত্রের বিরুদ্ধে নিশ্চিত হওয়া উচিত, তারপরে বাণিজ্যিক উত্পাদনের আগে অ্যাপ্লিকেশন ট্রায়ালগুলি অনুসরণ করা উচিত।
এক্সট্রুশন-গ্রেড পিভিসি একটি ডাই এর মাধ্যমে ক্রমাগত গঠনের জন্য নির্বাচন করা হয়, যখন ইনজেকশন-গ্রেড পিভিসি পৃথক ছাঁচের গহ্বর পূরণের জন্য উপযুক্ত ফর্মুলেশনগুলিতে ব্যবহৃত হয়। প্রসেসিং বৈশিষ্ট্য এবং সংযোজন প্রয়োজনীয়তা অবশ্যই উদ্দিষ্ট পদ্ধতির সাথে মিলিত হতে হবে।
কে-মান পিভিসি আণবিক ওজনের সাথে সম্পর্কিত এবং প্রক্রিয়াযোগ্যতা এবং যান্ত্রিক আচরণকে প্রভাবিত করতে পারে। উপযুক্ত মান সমাপ্ত পণ্য, গঠন, এবং এক্সট্রুশন সরঞ্জাম উপর নির্ভর করে।
একটি বেস রজন বিভিন্ন ফর্মুলেশনে বিবেচনা করা যেতে পারে, তবে প্রতিটি অ্যাপ্লিকেশনের জন্য প্রয়োজনীয় গ্রেড এবং অ্যাডিটিভ সিস্টেম অবশ্যই মূল্যায়ন করা উচিত। নমনীয় পণ্যগুলির জন্য সাধারণত উপযুক্ত প্লাস্টিকাইজারের প্রয়োজন হয়, যখন অনমনীয় পণ্যগুলির বিভিন্ন ফর্মুলেশন এবং কর্মক্ষমতা প্রয়োজনীয়তা থাকে।
সম্ভাব্য কারণগুলির মধ্যে রয়েছে দুর্বল ফিউশন, অনুপযুক্ত তৈলাক্তকরণ, মরা দূষণ, গলে যাওয়া অস্থিরতা এবং ভুল প্রক্রিয়াকরণ তাপমাত্রা। নির্ণয়ের উপাদান গঠন এবং এক্সট্রুশন সরঞ্জাম উভয় বিবেচনা করা উচিত।
না। চূড়ান্ত মাত্রা ডাই ডিজাইন, এক্সট্রুশন আউটপুট, কুলিং, সাইজিং, হাল-অফ স্পিড এবং সম্পূর্ণ ফর্মুলেশনের শারীরিক আচরণের উপরও নির্ভর করে।
ক্রেতাদের উচিত প্রত্যাশিত এক্সট্রুড পণ্য, পছন্দের কে-মান বা বিদ্যমান গ্রেড, সরঞ্জাম কনফিগারেশন, প্রণয়ন প্রয়োজনীয়তা, লক্ষ্য মাত্রা, উৎপাদনের পরিমাণ এবং কোনো নির্দিষ্ট যান্ত্রিক বা নিয়ন্ত্রক প্রয়োজনীয়তা প্রদান করা।
ঠিকানা
বিল্ডিং 1, চায়না প্লাস্টিক ইন্টারন্যাশনাল বিজনেস সেন্টার, নং 285 শুন্ডা ওয়েস্ট রোড, ইউইয়াও সিটি, নিংবো সিটি, ঝেজিয়াং প্রদেশ, চীন
টেলিফোন
ইমেইল
আপনার যদি উদ্ধৃতি বা সহযোগিতার বিষয়ে কোন জিজ্ঞাসা থাকে, অনুগ্রহ করে আমাদের ইমেল করুন বা নিম্নলিখিত অনুসন্ধান ফর্মটি ব্যবহার করুন। আমাদের বিক্রয় প্রতিনিধি 24 ঘন্টার মধ্যে আপনার সাথে যোগাযোগ করবে। আপনার আগ্রহের জন্য আপনাকে ধন্যবাদআমাদের পণ্য.